
Proposition de planning de production
Scénario illustratif, sans client nommé
Le planning de production doit proposer une organisation faisable et compréhensible. Les ordres sont rapprochés des ressources réellement disponibles et contraintes connues, sans confondre une capacité théorique avec celle qui peut être engagée pour la période considérée.
- Capacités prises en compte
- Contraintes visibles
- Planning confirmé
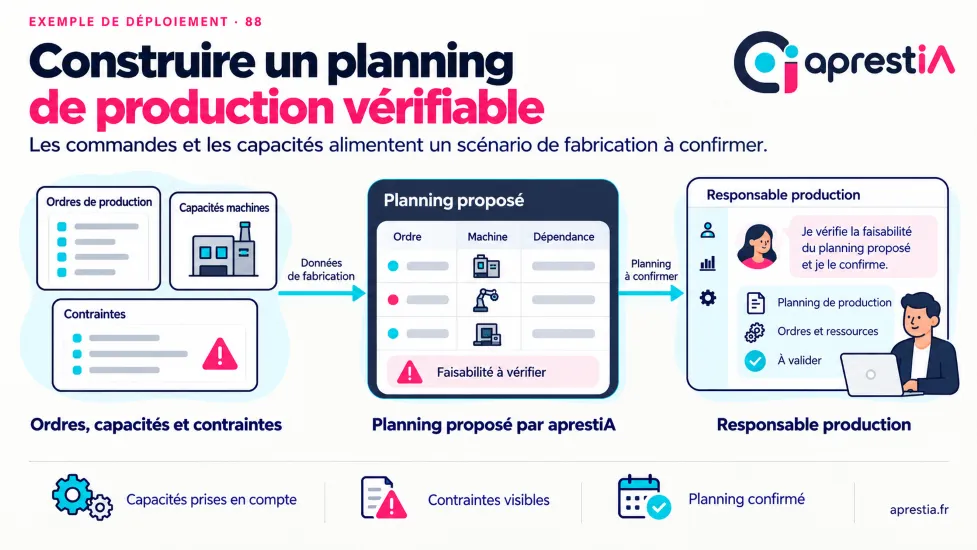
- 1Ordres + capacités machines + contraintes
- 2Planning proposé
- 3Responsable production
De quoi il s’agit
Le problème, le déroulement et un exemple.
Le problème à résoudre
Les ordres de fabrication sont difficiles à ordonnancer quand les capacités et contraintes ne sont pas rapprochées.
Le fonctionnement proposé
Rapprochement d’identifiants et d’historiques, contrôles et préparation de rapports ou de plannings.
Le schéma relie les étapes suivantes : Ordres + capacités machines + contraintes → Planning proposé → Responsable production.
- Réunir les informations du périmètre retenu : Ordres + capacités machines + contraintes. Vérifier leur origine, leur actualité et les identifiants nécessaires au rapprochement.
- Contrôler les données et les règles avant le traitement. Les informations absentes ou ambiguës sont signalées pour être complétées.
- Préparer le traitement prévu : Planning proposé. Les éléments utiles restent reliés aux données d’entrée pour permettre la vérification.
- Présenter le résultat et les exceptions au bon interlocuteur : Responsable production. Le circuit retenu précise ce qui peut être confirmé ou doit être corrigé.
- Enregistrer le statut confirmé et suivre les retours. Suspendre la proposition lorsqu’une contrainte ou une donnée d’équipement n’est pas confirmée.
Un exemple concret
Les ordres et disponibilités machines alimentent une proposition de planning que le responsable production ajuste.
Les bénéfices recherchés
- Rendre les informations d’équipement plus accessibles
- Mieux suivre les opérations et les anomalies à examiner
- Disposer d’un suivi partagé sur les points du visuel : capacités prises en compte, contraintes visibles, planning confirmé.
Avant de commencer
Prérequis, données et points d’attention.
Les prérequis à préparer
- Réunir les références d’équipement, l’historique et les règles opérationnelles approuvées.
- Préparer les données du scénario : Ordres + capacités machines + contraintes.
- Choisir un échantillon représentatif comprenant des cas habituels et des cas incomplets pour tester les règles et les reprises.
Les points à savoir
- Intégrer les indisponibilités et faire valider les contraintes de changement de série.
- Les décisions techniques et la sécurité des opérations restent dans les procédures compétentes.
- Suspendre la proposition lorsqu’une contrainte ou une donnée d’équipement n’est pas confirmée.
Le contrôle métier est confié au rôle suivant : Responsable production. Intégrer les indisponibilités et faire valider les contraintes de changement de série. Les résultats sont vérifiés dans le circuit prévu avant une diffusion ou une action qui engage l’entreprise.
Les données à structurer pour ce cas
Les références d’équipement, de lot et d’opération doivent être suffisamment précises pour relier les sources utiles. Préparer les règles approuvées, les compteurs et les contraintes réellement disponibles pour la période étudiée. Une capacité théorique ou une description de panne n’équivaut pas à une disponibilité ni à un diagnostic confirmé. Les personnes compétentes précisent les vérifications nécessaires et les situations où une proposition ne doit pas être utilisée sans examen complémentaire du terrain ou de la documentation technique applicable.
| Information à préparer | Contrôle à prévoir |
|---|---|
| Ordre de fabrication | Préciser son origine et son rôle dans le dossier ; demander une confirmation lorsque son sens ou son rattachement reste incertain. |
| ressource | Conserver un lien consultable vers l’élément d’origine et son contexte ; une pièce reçue ne constitue pas automatiquement une information vérifiée. |
| capacité | Vérifier l’unité, l’origine et les règles de calcul applicables ; ne pas transformer une valeur absente ou hypothétique en valeur confirmée. |
| disponibilité | Préciser son origine et son rôle dans le dossier ; demander une confirmation lorsque son sens ou son rattachement reste incertain. |
| durée renseignée | Vérifier l’unité, l’origine et les règles de calcul applicables ; ne pas transformer une valeur absente ou hypothétique en valeur confirmée. |
| dépendance | Préciser son origine et son rôle dans le dossier ; demander une confirmation lorsque son sens ou son rattachement reste incertain. |
| contrainte de changement | Utiliser une règle approuvée et applicable au cas traité ; signaler les situations que son périmètre ne permet pas de résoudre. |
Un cas particulier à anticiper
Une machine devient indisponible après la préparation du planning. La proposition révisée doit rendre les ordres affectés et alternatives visibles. Elle ne doit pas déplacer silencieusement des engagements ou utiliser une capacité théorique qui n’est pas disponible pour la période considérée.
Le projet
Outils, pilote, contrôles et suivi.
Le déploiement dans vos outils
Les connexions possibles pour ce scénario concernent : Outil de suivi opérationnel, Documents et relevés terrain, Référentiel des sites ou équipements. Leur disponibilité et les opérations autorisées sont vérifiées pendant le cadrage.
Tester une ressource indisponible et une contrainte de succession permet de vérifier la faisabilité. Comparer la proposition à un cas connu. Le pilote inclut les ordres qui ne peuvent pas être placés, afin d’examiner les arbitrages plutôt que les masquer.
Les indicateurs de suivi
Le suivi peut porter sur les indicateurs suivants : conflits de capacité, ordres replanifiés, contraintes manquantes. Relever une situation de départ, puis comparer des dossiers de complexité comparable pendant le pilote. Les retours de l’équipe aident à décider quels réglages conserver.
Dérouler le pilote avec l’équipe métier
Les ordres, durées et contraintes de succession alimentent la proposition. Les conflits et données manquantes restent visibles. Les variantes doivent expliciter les conditions retenues pour que le responsable puisse examiner les compromis avant de confirmer l’ordonnancement.
Les contrôles de réception
Tester des capacités limitées, une indisponibilité et des contraintes de succession. Vérifier les conflits et l’explication des choix présentés au responsable production avant de confirmer l’ordonnancement retenu.
Le responsable retrouve les ordres affectés par un changement et ses conséquences. Les engagements confirmés ne doivent pas être déplacés silencieusement. Une proposition qualifiée d’optimisée doit rester liée aux critères et contraintes effectivement retenus dans le périmètre du calcul.
- La personne chargée de la revue peut-elle retrouver la source et expliquer la proposition ?
- Un refus, une information absente ou un changement après préparation produit-il l’état prévu ?
- La reprise d’un dossier interrompu conserve-t-elle les confirmations utiles sans recréer une action déjà réalisée ?
Organiser le suivi au quotidien
Observer les conflits, ordres replanifiés et contraintes non satisfaites. Le taux de remplissage ne suffit pas à juger la proposition. La revue doit pouvoir expliquer ce qui a été priorisé et les conditions qui empêchent encore certaines opérations.
Les responsables production confirment capacités et contraintes. Les retours d’atelier précisent les indisponibilités. Les modifications du planning sont revues avant leur transmission, avec une référence identifiable pour éviter plusieurs états concurrents dans les équipes.
Questions fréquentes
Les réponses courtes.
Quelles contraintes décrire pour planifier la production ?
Préparer les éléments suivants : Ordre de fabrication, ressource, capacité, disponibilité, durée renseignée, dépendance et contrainte de changement. Intégrer les indisponibilités et faire valider les contraintes de changement de série. L’équipe confirme les versions et le périmètre à retenir avant l’essai.
Qui confirme les capacités et changements de séquence ?
Les responsables production confirment capacités et contraintes. Les retours d’atelier précisent les indisponibilités. Intégrer les indisponibilités et faire valider les contraintes de changement de série.
Comment tester une indisponibilité dans le planning ?
Tester des capacités limitées, une indisponibilité et des contraintes de succession. Le pilote inclut les ordres qui ne peuvent pas être placés, afin d’examiner les arbitrages plutôt que les masquer. Les résultats sont rapprochés des indicateurs retenus : Conflits de capacité, Ordres replanifiés, Contraintes manquantes.
Le planning doit-il chercher automatiquement la meilleure solution ?
Le premier objectif peut être une proposition faisable et vérifiable. Toute optimisation demande de définir le critère recherché et les contraintes, afin que le responsable puisse comprendre les compromis plutôt qu’accepter un résultat qualifié de meilleur sans explication.
Quels facteurs influencent le coût de préparation du planning industriel ?
Les règles d’ordonnancement, capacités et sources disponibles influencent le travail. Les changements de série et mises à jour ajoutent des cas à traiter. L’estimation distingue une proposition contrôlable d’un dispositif qui mettrait à jour le planning opérationnel automatiquement.
Peut-on conserver les ordres et ressources de l’ERP ?
L’ERP peut conserver ses ordres et références de ressources si les données utiles sont accessibles. Les retours doivent être repris dans le bon état. La préparation ne doit pas supposer des capacités ou opérations d’écriture non vérifiées dans l’outil existant.
Autres exemples
Étudier ce processus dans votre entreprise
Échangeons sur le processus « proposition de planning de production » : outils utilisés, données disponibles et premières vérifications à prévoir dans votre organisation.